重型钢结构厂房施工简述 从基础到围护的关键工序解析
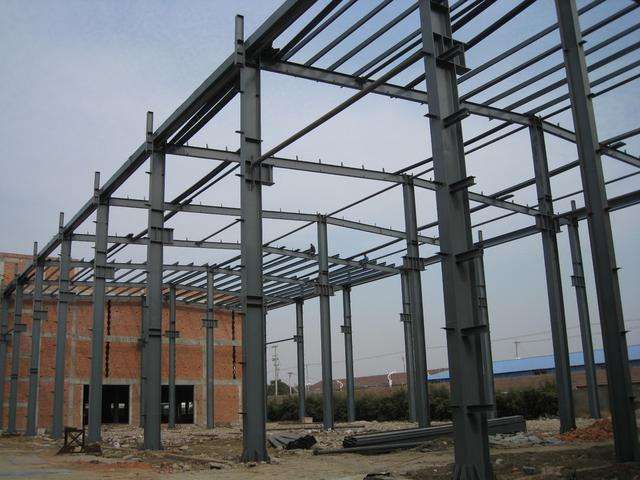
重型钢结构厂房因其跨度大、荷载重、高度高,广泛应用于冶金、机械、造船、仓储物流等领域。其施工过程涉及土建、钢结构、围护、设备等多专业交叉,对组织协调和工艺精度要求极高。以下从施工准备、基础与预埋、构件制作与运输、现场吊装、?焊接与紧固、防腐防火、围护系统及验收八个方面作简要阐述。
一、施工准备
开工前需完成图纸会审与深化设计,重点核对钢柱、钢梁、吊车梁、支撑系统的节点与连接方式。根据现场条件编制吊装专项方案,确定起重设备选型、吊装分区与流水顺序。同时规划构件堆场与拼装场地,确保地基承载力满足要求。
二、基础与预埋
重型厂房通常采用独立基础或桩承台基础。施工关键在于地脚螺栓与预埋件的精度控制,其轴线偏差、标高偏差、垂直度须满足规范要求。混凝土浇筑时应避免振动棒直接触碰螺栓,浇筑后复测并做好成品保护。
三、构件制作与运输
钢柱、钢梁、吊车梁等大型构件一般在工厂加工。制作时需控制焊缝质量、矫正变形、完成预拼装。运输前应核算构件尺寸与重量,选择合适车辆与路线,超长超宽构件需办理相关手续,现场卸车与倒运应使用专用吊具,防止变形和涂层损伤。
四、现场吊装
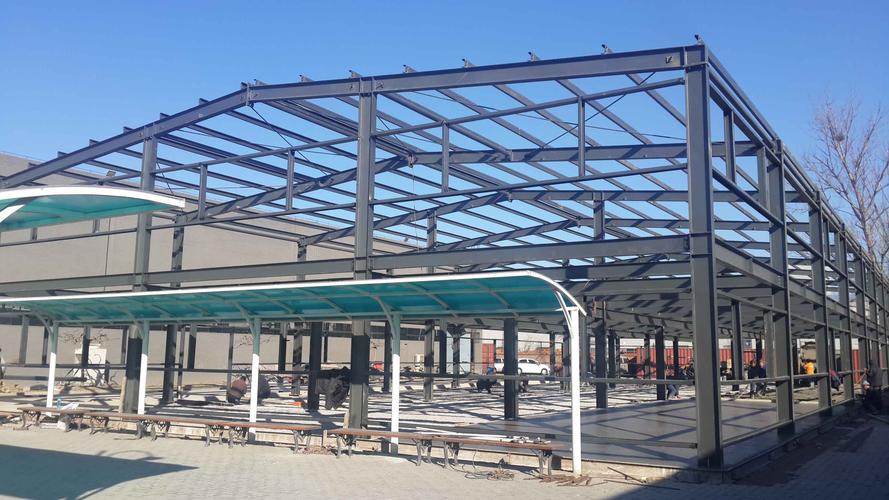
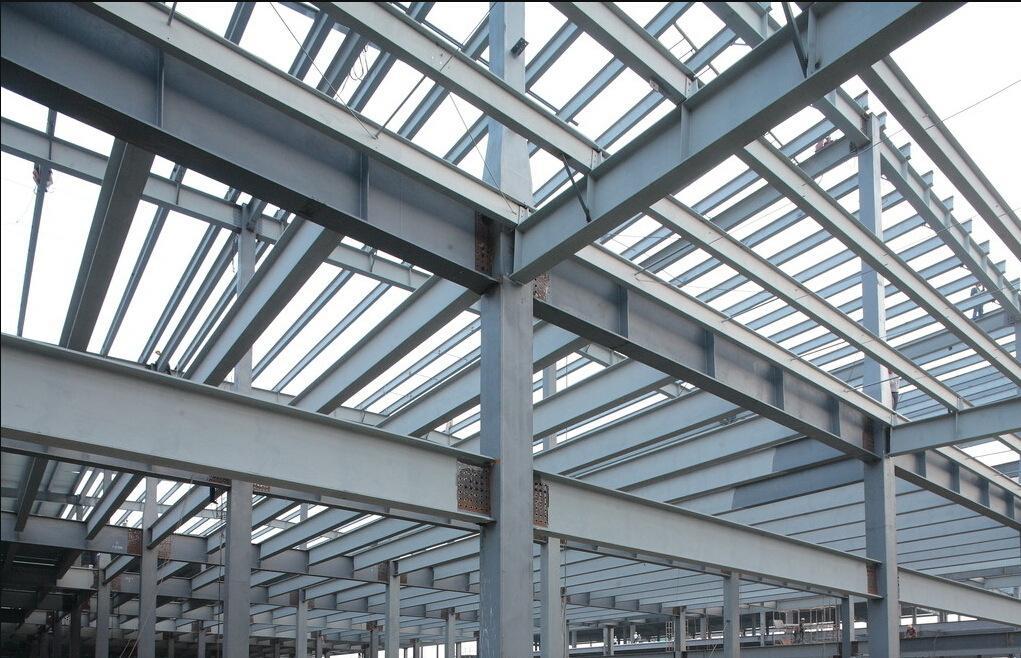
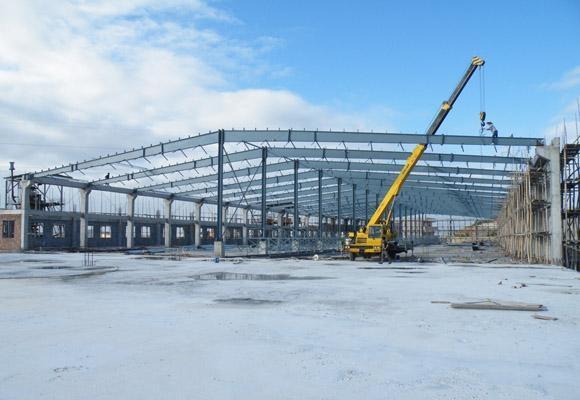
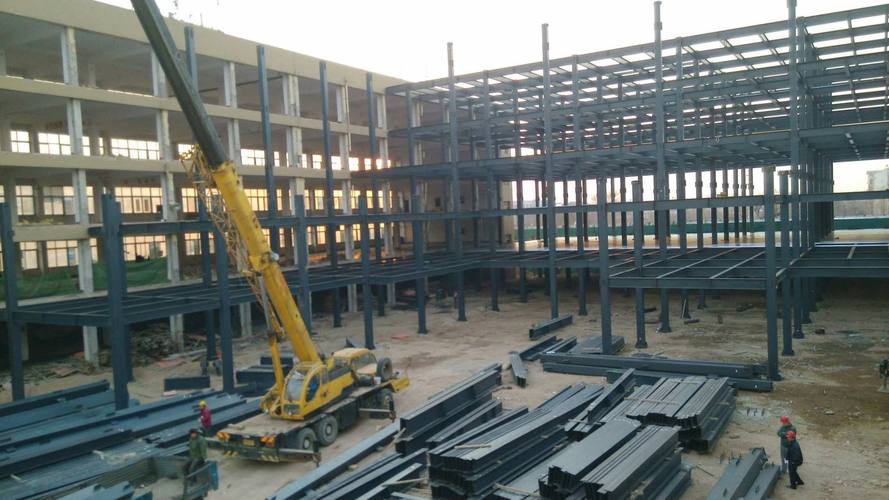
吊装是重型钢结构厂房施工的核心环节。根据构件重量与就位高度选择履带吊或汽车吊,必要时采用双机抬吊。通常按“先柱后梁、先主后次、由中间向两端”的顺序进行。钢柱吊装后及时安装临时支撑或缆风绳,校正垂直度并初拧螺栓或临时焊接固定;钢梁吊装时应控制吊点位置与起拱度,就位后与柱连接。
五、焊接与紧固
高强度螺栓连接已成为重型钢结构主要连接方式之一。施工前需进行抗滑移系数试验,安装时按初拧、复拧、终拧顺序进行,终拧扭矩符合设计要求。焊接工作应由合格焊工按工艺评定执行,对厚板及关键节点需采取预热、后热或焊后消氢措施,并按规定进行无损检测。
六、防腐与防火
构件在工厂完成底漆和中间漆涂装,现场焊缝及损伤部位需补涂。面漆通常在主体安装完成后统一施工。重型厂房若涉及火灾危险性,需按规范喷涂防火涂料或安装防火板,涂层厚度与粘结强度应经检验合格;现场应避免在焊接、切割作业后直接涂装,防止夹渣起泡。
七、围护系统
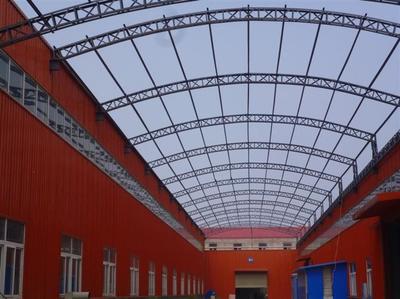
围护系统包括屋面、墙面板、保温、采光、通风等。金属压型板安装前需检查檩条、墙梁的直线度与间距;板材固定宜采用自攻螺钉,波峰或波谷固定应根据板型确定;搭接部位应设置密封胶带或丁基胶泥,保证防水与气密性。同时注意避雷与接地系统的连接点预留。
八、验收要点
施工过程中应按检验批进行分项工程验收,重点检查:地脚螺栓位置、结构整体垂直度与侧向弯曲、高强螺栓终拧质量、焊缝外观与内部质量、防腐防火涂层厚度、围护系统水密性。吊装及高强螺栓施拧记录、材料合格证、探伤报告等资料应同步归档,作为竣工验收依据。
重型钢结构厂房施工是一项综合性极强的工程,每一道工序都直接影响结构安全与使用功能。实践中应坚持以吊装和连接质量控制为主线,加强监测、交底与自查,才能实现工期、质量、安全与成本的协调统一。
如若转载,请注明出处:http://www.sanyazhuangxiupingtai.com/product/42.html
更新时间:2026-10-05 03:57:02